
Hochleistungs-Universalmaschinen für die Nahrungsmittelindustrie
Stephan steht seit über 60 Jahren für maßgeschneiderte Maschinen und Anlagen in der Lebensmittelprozessindustrie – insbesondere für Convenience-Produkte, Milch- und Süßwaren. Als Teil der ProXES-Gruppe beliefert Stephan führende Lebensmittelmarken weltweit mit kundenindividuell optimierten Lösungen zur Effizienzsteigerung und Prozessunterstützung – von der Idee bis zur fertigen Applikation.
Was sind Stephan-Lebensmittelverarbeitungsmaschinen?
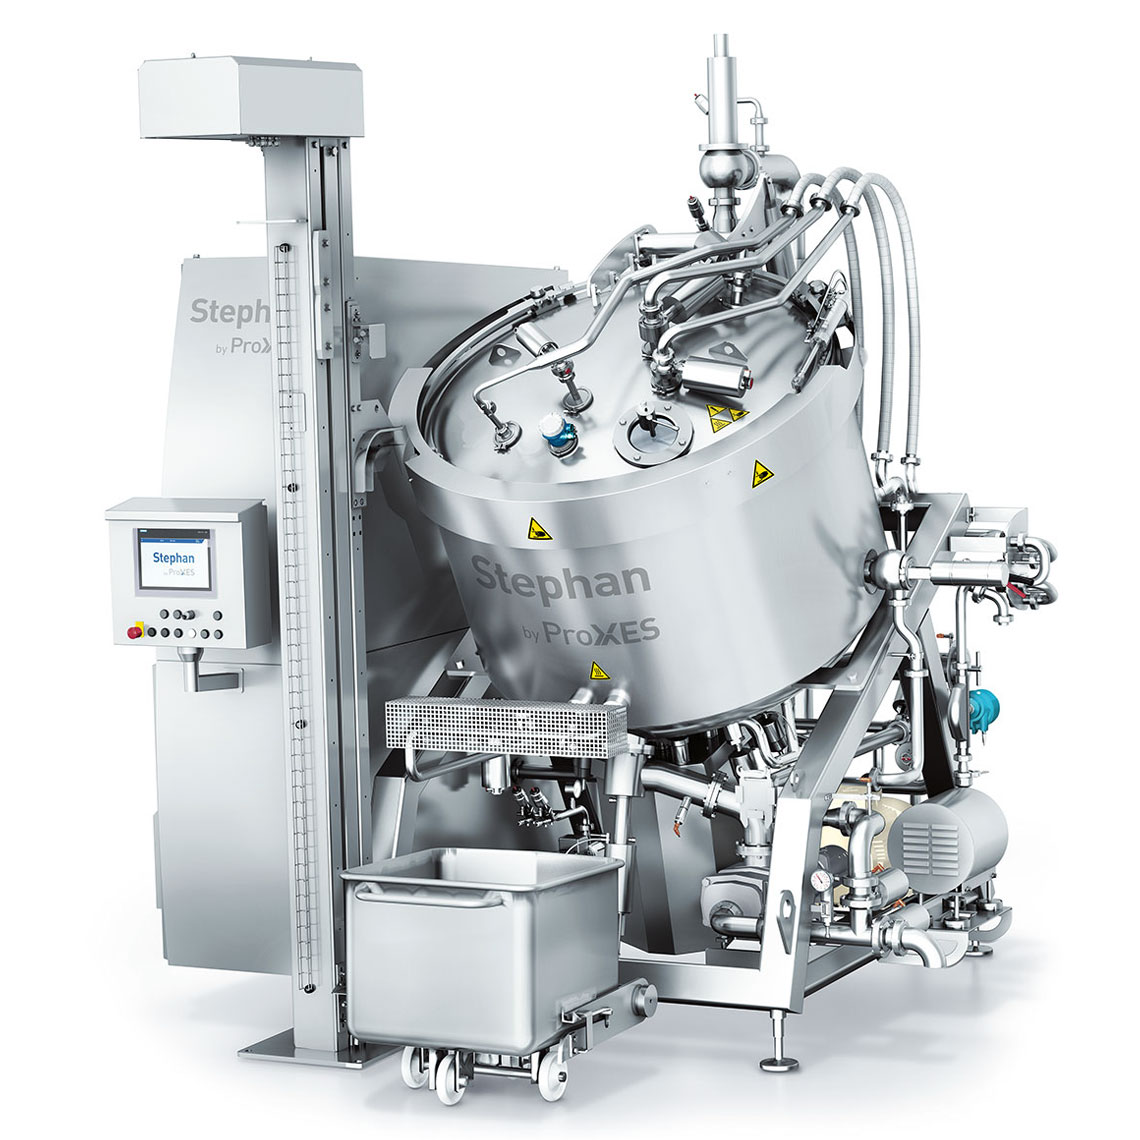
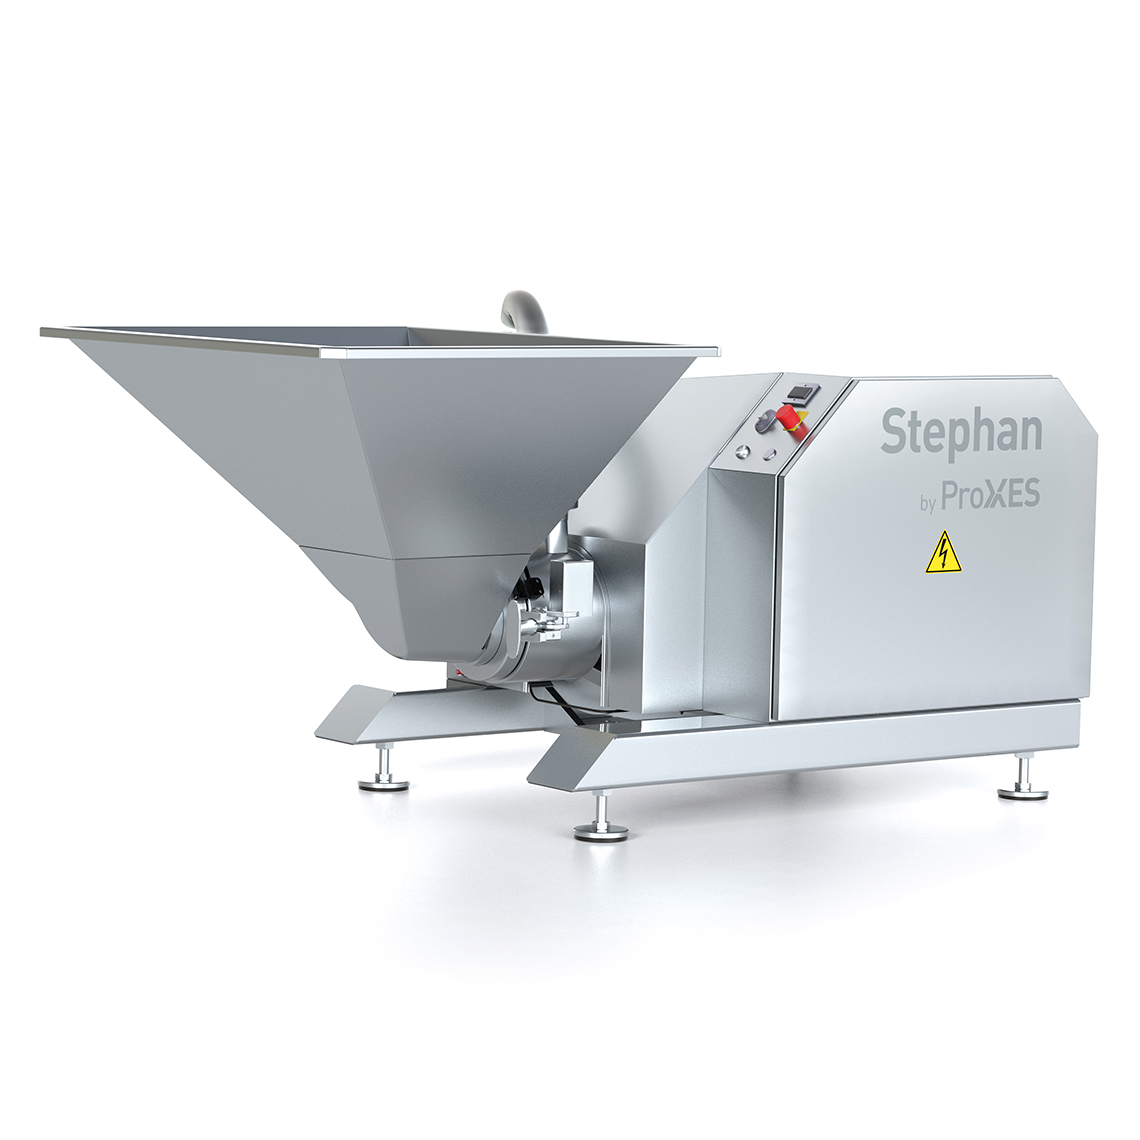
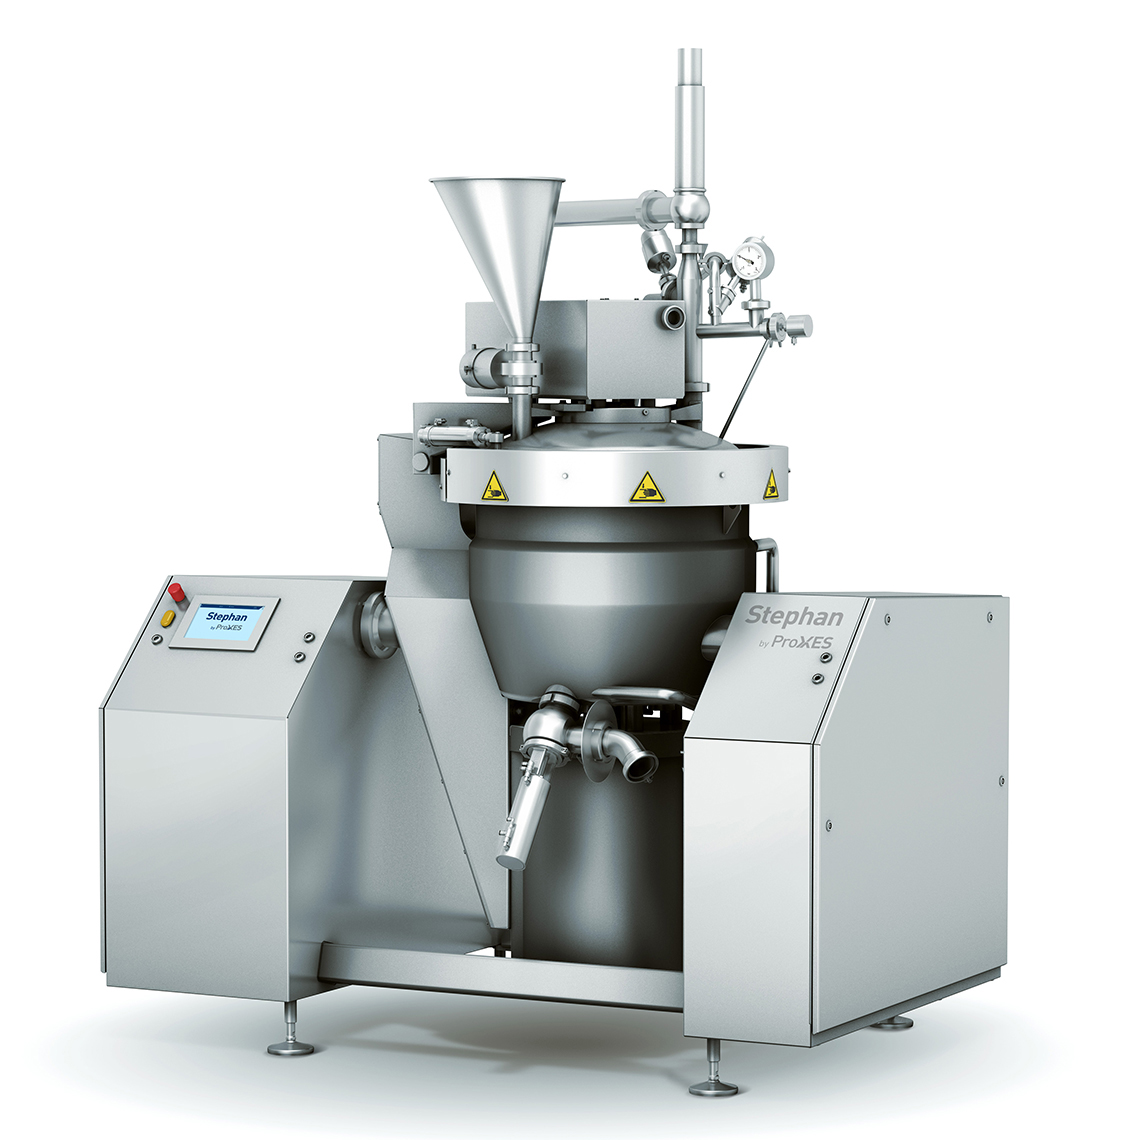
Die universellen Lebensmittelverarbeitungsmaschinen von Stephan sind multifunktionale Chargen- und Durchlaufanlagen, die darauf ausgelegt sind, mehrere wichtige Verarbeitungsschritte der Lebensmittelherstellung in einer einzigen Anlage durchzuführen. Diese Maschinen vereinen Erhitzen (direkt und indirekt), Vakuumverarbeitung, Schneiden, Mischen, Emulgieren und Dispergieren in einer kontrollierten Umgebung. Ursprünglich für die Schmelzkäseherstellung entwickelt, wurde die Stephan-Technologie inzwischen für eine breite Palette von Lebensmittelkategorien angepasst, darunter Fertiggerichte, Saucen, Babynahrung und Süßwaren. Als Teil der ProXES-Gruppe sind Stephan-Maschinen so konstruiert, dass sie strenge Standards für Lebensmittelsicherheit und Hygiene erfüllen, einschließlich der Anforderungen an die aseptische Verarbeitung und die UHT-Verarbeitung.
So funktioniert es: Wichtige Prozessschritte
Die Lebensmittelverarbeitungsmaschinen von Industrial Stephan folgen einem festgelegten Ablauf. Jeder Schritt ist entscheidend für ein gleichbleibendes, qualitativ hochwertiges Ergebnis:
- Rohstoffzuführung: Die Zutaten werden in den Verarbeitungsbehälter gegeben, der je nach gewähltem Maschinenmodell von einer Anlage im Labormaßstab bis hin zu einem industriellen System mit einer Kapazität von bis zu 6.000 kg/h reichen kann.
- Vorwärmung: Das Produkt wird mittels direkter Dampfinjektion oder indirekter Doppelmantelheizung vorgewärmt, um es auf die optimale Temperatur für die nachfolgenden Verarbeitungsschritte zu bringen.
- Zerkleinern und Reduzieren der Partikelgröße: Hochgeschwindigkeits- Schneidmesser (wie in den Microcut- oder Combicut-Systemen) reduzieren die Partikelgröße, zerkleinern feste Zutaten und erzeugen eine gleichmäßige, homogene Masse.
- Mischen und Emulgieren: Rotierende Misch- und Emulgierwerkzeuge verbinden Fett-, Eiweiß- und Wasserphasen zu einer stabilen Emulsion – ein entscheidender Schritt für Produkte wie Schmelzkäse, Mayonnaise, Ketchup und Dressings.
- Thermische Verarbeitung: Das Produkt wird auf die erforderliche Temperatur erhitzt – bis zu 125 °C bei der Standard-Chargenverarbeitung oder bis zu 145 °C in UHT-Systemen –, um je nach Bedarf eine Pasteurisierung oder Sterilisierung zu erreichen.
- Vakuumbehandlung: Durchoptionale Vakuumanwendung werden eingeschlossene Luftblasen entfernt, die Produkttextur verbessert, die Haltbarkeit verlängert sowie Farbe und Geschmack erhalten – besonders wichtig für Soßen, Babynahrung und Milchprodukte.
- Kühlung und Austrag: Nach der Verarbeitung wird das Produkt über indirekte Kühlung oder Doppelmantelsysteme gekühlt und anschließend für die nachfolgenden Abfüll-, Portionier- oder Verpackungsschritte ausgetragen.
Zentrale Herausforderungen
Zu den üblichen technischen und regulatorischen Herausforderungen gehören:
- Das Erreichen einer gleichbleibenden Konsistenz und Viskosität über verschiedene Chargen und Schichten hinweg
- Die Integration mehrerer Prozessschritte (Erhitzen, Zerkleinern, Emulgieren, Vakuumieren) in einer einzigen hygienischen Anlage
- Einhaltung der Lebensmittelsicherheitsstandards für aseptische und UHT-Anwendungen mit validierten Prozessparametern
- Nahtlose Skalierung der Prozesse von der Laborentwicklung bis zur industriellen Serienproduktion ohne Qualitätseinbußen
- Verarbeitung hochviskoser Produkte wie Schmelzkäse, Marzipan oder Surimi ohne Verschleiß der Anlagen
- Einhaltung der CIP-Anforderungen (Clean-in-Place) und schnelle Umrüstung in Produktionsumgebungen mit mehreren Produkten
- Präzise und reproduzierbare Steuerung temperaturempfindlicher Produkte wie Babynahrung oder Milchzutaten
- Anpassung flexibler Produktionslinien an ein vielfältiges Produktportfolio bei minimalen Rüst- und Stillstandzeiten
Maßgeschneiderte Prozesstechnik für die Lebensmittelindustrie
-
Combitherm Flexible und multifunktionale Chargenverarbeitung

- Kapazitäten bis zu 4,800 l/Stunde*
- Funktionen:
- Mischen
- Emulgieren
- Dispergieren
- direkte/indirekte Heizung
- frequenzgesteuerte Messer
- Vakuumverarbeitung
- Hauptapplikationen:
- Mayonnaise
- Ketchup
- Dressings
- Dips
- Babynahrung
- Soßen
*Anwendung: niedrigviskose Produkte

Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren.
-
Continuous CookerInline-Anlage mit hoher Scherkraft
- Kapazitäten bis zu 6.000 l/Stunde*
- Funktionen:
- Zerkleinern
- Dispergieren
- Emulgieren
- Homogenisieren
- Hauptapplikationen:
- Schmelzkäse
- Gemüsepürees
- Ketchup und weitere Saucen
*Anwendung: streichfähiger Schmelzkäse für Gläser oder Dreieckportionen

Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren.
-
Cook-ItKompakte Batchkocher-Lösung
- Kapazitäten bis zu 3,600 l/Stunde*
- Funktionen:
- Erwärmung auf bis zu 95 °C
- kippbarer Behälter
- direkte Dampfinjektion
- Doppelmantel-Heizung und –Kühlung
- Hauptapplikationen:
- Eintöpfe, Suppen und Soßen
- Beilagen
- Schmelzkäse
*Anwendung: niedrigviskose Produkte

Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren.
-
MicrocutPerfekt für Feinzerkleinerung & Emulgieren
- Kapazitäten bis zu 4,500 l/Stunde (stand alone setup)*
- Kapazitäten bis zu 15,000 l/Stunde (inline setup)*
- Funktionen:
- Zerkleinern
- Dispergieren
- Emulgieren
- Homogenisierung
- Hauptapplikationen:
- Überarbeitung
- Fleisch-Emulsionen
- Gemahlenes Gemüse
*Anwendung: niedrigviskose Produkte
**Abbildung exemplarisch

Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren.
-
ProCIP Compactinterne Einweg-Reinigung
- Einweg- und Rückgewinnungssysteme
- Tankinhalte bis zu 20.000 l
- Durchsatz bis zu 50m³/h
- Funktionen:
- Zubereitung von Reinigungslösungen
- Lagerung von Reinigungslösungen (Rückgewinnung)
- Verteilung von Reinigungslösungen
- Überwachung
- Berichterstattung
- Applikationsbereiche:
- Reinigung von Tanks
- Reinigung von Rohren
- Kombinierte Reinigungsobjekte
-
ProCIP RecoveryExterne Stapelreinigung
- Einweg- und Rückgewinnungssysteme
- Tankinhalte bis zu 20.000 l
- Durchsatz bis zu 50m³/h
- Funktionen:
- Zubereitung von Reinigungslösungen
- Lagerung von Reinigungslösungen (Rückgewinnung)
- Verteilung von Reinigungslösungen
- Überwachung
- Berichterstattung
- Applikationsbereiche:
- Reinigung von Tanks
- Reinigung von Rohren
- Kombinierte Reinigungsobjekte
-
ProCIP Sexterne, Einweg-Neuansatzeinigung
- Einweg- und Rückgewinnungssysteme
- Tankinhalte bis zu 20.000 l
- Durchsatz bis zu 50m³/h
- Funktionen:
- Zubereitung von Reinigungslösungen
- Lagerung von Reinigungslösungen (Rückgewinnung)
- Verteilung von Reinigungslösungen
- Überwachung
- Berichterstattung
- Applikationsbereiche:
- Reinigung von Tanks
- Reinigung von Rohren
- Kombinierte Reinigungsobjekte
**Abbildung ähnlich
-
SAMaseptische multifunktionale Verarbeitungseinheit
- Fördermengen bis zu 1.600 l/Stunde*
- Funktionen:
- wärmebehandlung (direkt)
- kühlen (indirekt / kondensierend)
- CIP
- SIP
- Hauptanwendungen:
- baby-/Seniorennahrung
- pürierte Nahrung / Fruchtpüree
- klassische Soßen
- soßen & Suppen mit Partikeln
- fruchtzubereitungen
- desserts/Milchdesserts
*Anwendung: niedrigviskose Produkte
-
UHT SystemKontinuierliche UHT-Anlage
- Kapazitäten bis zu 6,000 kg/Stunde
- Funktionen:
- Vorheizung, falls erforderlich
- Erwärmung auf bis zu 145 °C
- Vakuumentgasung
- Flash-Abkühlung auf 80/85°C
- Creaming
- Homogenisieren, falls erforderlich
- Hauptapplikationen:
- Wärmebehandlung von Schmelzkäse von niedriger bis hoher Viskosität

-
Universal MachinePerfekt für kleine & mittelgroße Chargen
- Kapazitäten bis zu 1000 l/Stunde*
- Vom Labor- zum Industriemaßstab
- Funktionen:
- direkte/indirekte Erwärmung bis zu 125 °C
- Vakuum-Verarbeitung
- Mischen, Schneiden und Emulgieren
- indirekte Kühlung über Doppelmantel
- Hauptapplikationen:
- Milchprodukte (Schmelzkäse)
- Fertiggerichte (Pürees, Saucen)
- Süßwaren (Ganache)
*Anwendung: niedrigviskose Produkte
**Abbildung exemplarisch

-
Universal Machine 12Kompakter Universalmischer zum effizienten Mischen, Emulgieren und Pürieren
Typische Anwendungen:
- Gebäck & Teig
- Dressings, Soßen
- Mayonnaise, Ketchup
- Geschredderter Käse
- Pürierte Lebensmittel
Vorteile
- Effizientes Mischen
- Perfekter Schnitt
- Pürieren
- Emmulgieren
- Konstante Produktqualität
- Einfach zu bedienen und zu reinigen
- Berührungsloses Schneidesystem
- Vielseitige Teigkneter & Messeraufsätze
Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren
-
Universal Machine 74Effizientes Mischen, Emulgieren und Pürieren
Typische Anwendungen:
- Gebäck & Teig
- Dressings, Soßen
- Mayonnaise, Ketchup
- Geschredderter Käse
- Pürierte Lebensmittel
Vorteile
- Effizientes Mischen
- Perfekter Schnitt
- Pürieren
- Emmulgieren
- Konstante Produktqualität
- Einfach zu bedienen und zu reinigen
- Berührungsloses Schneidesystem
- Vielseitige Teigkneter & Messeraufsätze
Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren
-
Vacutherm Effiziente Heiß- und Kaltchargenverarbeitung
- Kapazitäten bis zu 4,800 l/Stunde*
- Funktionen:
- Mischen
- Emulgieren
- Dispergieren
- direkte/indirekte Heizung
- indirekte Kühlung
- Vakuum-Verarbeitung
- Hauptapplikationen:
- Mayonnaise
- Ketchup
- Dressings
- Dips
- Babynahrung
- Soßen
*Anwendung: niedrigviskose Produkte

Laden Sie unsere neueste Broschüre herunter, um mehr zu erfahren.






MÖCHTEN SIE MEHR WISSEN? KONTAKTIEREN SIE GERN UNSERE EXPERTEN.
FAQ – Häufig gestellte Fragen
Im Folgenden finden Sie Antworten auf häufig gestellte Fragen.
-
Welche Arten von Lebensmitteln können mit Stephan-Maschinen verarbeitet werden?
Stephan-Maschinen sind für eine breite Palette von Lebensmittelanwendungen konzipiert, darunter Schmelzkäse, Mayonnaise, Ketchup, Dressings, Eintöpfe, Suppen und Soßen, Babynahrung, pürierte Lebensmittel, Süßwaren (Ganache, Marzipan), Surimi und vegane Käsealternativen. Das modulare Maschinenportfolio unterstützt sowohl Molkerei- als auch Fertiggerichtehersteller in jeder Produktionsgröße.
-
Wie hoch ist die Produktionskapazität der Lebensmittelverarbeitungsmaschinen von Stephan?
Die Maschinen von Stephan decken Kapazitäten von kleinen Chargen im Labormaßstab bis hin zu großen industriellen Produktionslinien ab. Der Microcut verarbeitet in einer Inline-Anlage bis zu 15.000 l/Stunde, das UHT-System bis zu 6.000 kg/Stunde, und Chargenmaschinen wie die Universal Machine eignen sich für bis zu 1.000 l/Stunde. Die meisten Chargensysteme liegen im Bereich von 1.600 bis 4.800 l/Stunde.
-
Welche Prozesse vereinen Stephan-Maschinen in einem einzigen Gerät?
Je nach Modell vereinen Stephan-Anlagen Erwärmung (direkt und indirekt, bis zu 145 °C), Schneiden, Mischen, Emulgieren, Dispergieren, Vakuumverarbeitung und Kühlung in einem System. Diese Multifunktionalität reduziert den Bedarf an separaten Verarbeitungsanlagen und vereinfacht die Gestaltung der Produktionslinie.
-
Sind Stephan-Maschinen für die aseptische Lebensmittelproduktion geeignet?
Ja. Die SAM® (Stephan Aseptic Multifunctional Unit) wurde speziell für die aseptische Verarbeitung entwickelt und ermöglicht die sterile Herstellung von Babynahrung, pürierten Lebensmitteln, Fruchtzubereitungen, Desserts und Saucen mit Feststoffpartikeln, ohne dass das Risiko einer Kontamination nach dem Verarbeitungsprozess besteht.
-
Sind Stephan-Maschinen für die UHT-Verarbeitung geeignet?
Ja. Das Stephan-UHT-System ermöglicht eine kontinuierliche Ultrahochtemperaturbehandlung bei bis zu 145 °C zur Wärmebehandlung von Schmelzkäse über den gesamten Viskositätsbereich hinweg. Es umfasst das Vorheizen, die Vakuumentgasung, die Blitzkühlung, das Aufschlagen und optional das Homogenisieren in einem einzigen kontinuierlichen Prozess.
-
Seit wann stellt Stephan Anlagen für die Lebensmittelverarbeitung her?
Stephan entwickelt und fertigt seit über 60 Jahren Maschinen für die Lebensmittelverarbeitung. Als Teil der ProXES-Gruppe liefert die Marke weiterhin maßgeschneiderte Lösungen für führende Lebensmittelhersteller weltweit, wobei der Schwerpunkt auf den Bereichen Molkereiprodukte, Fertiggerichte und Süßwaren liegt.
-
Seit wann stellt Stephan Anlagen für die Lebensmittelverarbeitung her?
Stephan entwickelt und fertigt seit über 60 Jahren Maschinen für die Lebensmittelverarbeitung. Als Teil der ProXES-Gruppe liefert die Marke weiterhin maßgeschneiderte Lösungen für führende Lebensmittelhersteller weltweit, wobei der Schwerpunkt auf den Bereichen Molkereiprodukte, Fertiggerichte und Süßwaren liegt.
-
Lassen sich die Anlagen von Stephan vom Labor auf die industrielle Produktion skalieren?
Ja. Stephan bietet Anlagen an, die von Laboranlagen für die Rezepturentwicklung und Prozessvalidierung bis hin zu kompletten industriellen Produktionslinien reichen. Diese Kontinuität ermöglicht es Lebensmittelherstellern, ihre Produktion zu skalieren, ohne grundlegende Prozessparameter zu ändern, wodurch die Integrität der Rezeptur während des Übergangs gewahrt bleibt.